 EN

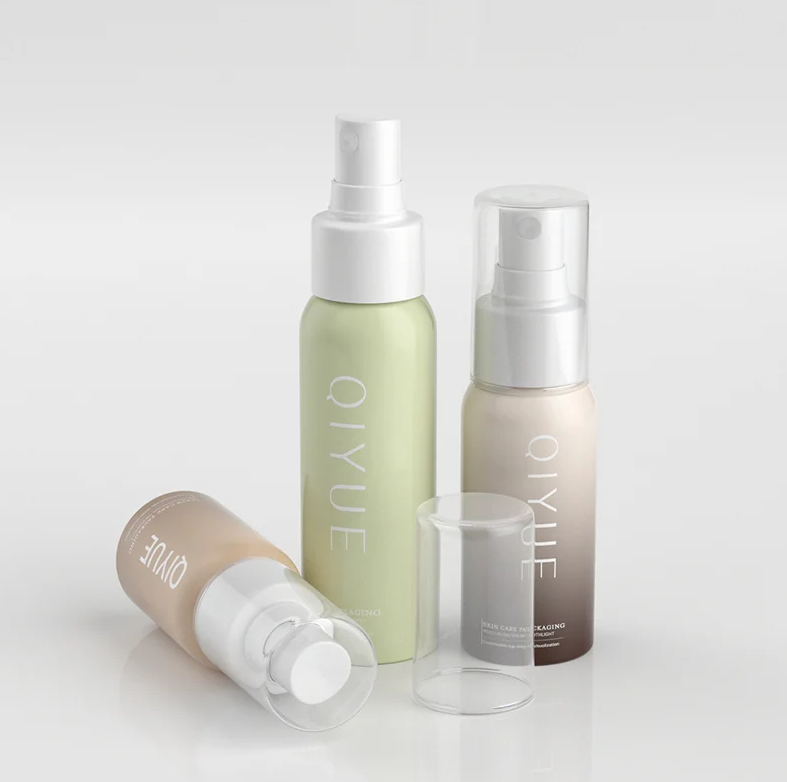
Parti dalla formula, non dalla bottiglia
La formula di un prodotto per la cura della pelle determina molto di più sull’imballaggio di quanto molti brand ammettano. Una bottiglia di plastica per un siero alla vitamina C deve resistere all’ossidazione e alla luce UV. Una crema al retinolo necessita di protezione dall’aria e dalla luce. Un detergente contenente tensioattivi potrebbe attaccare alcune resine. Prima di scegliere forma o colore della bottiglia, elenca il pH della formula, il contenuto di solventi, gli ingredienti attivi e la durata di conservazione. Questo elenco riduce rapidamente le opzioni disponibili.
Alcuni marchi scelgono prima il flacone e poi chiedono al laboratorio di adattare la formula. Questo approccio inverso causa perdite, sbiadimenti e distacchi delle etichette. Gli ingegneri del packaging lo definiscono test di compatibilità, e tale verifica dovrebbe avvenire prima della progettazione dello stampo. Uno studio di compatibilità semplice può salvare un lancio.
Scelte di materiale coerenti con il prodotto
La selezione della resina rappresenta un equilibrio tra trasparenza, resistenza chimica, costo e riciclabilità. Il PET garantisce elevata trasparenza e buona barriera per molte formulazioni a base acquosa. Il PETG è più resistente e più facile da stampare in pareti spesse, ma può risultare sensibile ad alcuni solventi. Il polipropilene resiste a molti oli essenziali e acidi, sebbene non sia altrettanto trasparente. Il polietilene ad alta densità è economico e resistente ai prodotti chimici, ma appare opaco. L’acrilico offre un aspetto premium simile al vetro, anche se può creparsi in caso di impatto o sollecitazione.
La tabella seguente confronta le opzioni più comuni. I valori indicati sono orientativi e dipendono dalla qualità specifica del materiale e dal design della parete.
| Materiale | Chiarezza | Resistenza chimica | Resistenza all'impatto | Costo relativo | Flusso di riciclo |
|---|---|---|---|---|---|
| Animale domestico | Alto | Moderato | Buono | Bassa-media | Ampia diffusione del riciclo |
| PETG | Alto | Da basso a moderato | Molto buono | Medio | Limitato |
| PP | Bassa-media | Alto | Buono | Bassa | Sempre più riciclato |
| HDPE | Bassa | Alto | Molto buono | Bassa | Ampia diffusione del riciclo |
| Acrilico | Molto elevata | Bassa | Da basso a moderato | Media–alta | Limitato |
Nessuna resina singola vince in ogni categoria. Un fornitore che propone un solo materiale per ogni specifica non sta risolvendo il problema.
Spessore della parete, peso e sensazione al tatto
Lo spessore della parete influisce sulla resistenza alla compressione verticale, sulle prestazioni in caso di caduta e sulla sensazione che la bottiglia trasmette al tatto. Una parete sottile riduce la quantità di resina utilizzata e il peso da spedire, ma può flettersi quando viene premuta. Questa flessione può dare una sensazione di scarsa qualità. Può anche causare l’increspatura dell’etichetta o il malfunzionamento della pompa. Una parete spessa offre una sensazione di solidità, ma comporta costi e impatto ambientale maggiori.
Un approccio pratico consiste nel definire un carico verticale minimo e un’altezza di caduta minima, quindi ridurre il peso fino a raggiungere quasi tali limiti. In un progetto con un marchio di prodotti per la cura della pelle nel sud della Cina, una bottiglia da 100 mL è passata da 22 g a 15 g. Il primo prototipo ha superato i test di caduta, ma ha fallito il test di carico verticale di 40 kg dopo 48 ore di impilamento. La soluzione è stata una piccola modifica del raggio della spalla e la sostituzione con una resina a peso molecolare più elevato. La bottiglia finale pesava 15 g ed è risultata conforme a entrambi i test. La lezione è che la riduzione del peso è una modifica sistemica, non semplicemente la sostituzione della resina.
Chiusura, erogazione ed esperienza utente
La chiusura è il punto di partenza della maggior parte delle perdite e dei reclami. Una pompa, un tappo a disco o un contagocce devono essere compatibili con la finitura del collo, con la viscosità della formulazione e con la coppia applicata dalla linea di riempimento. Una pompa funzionante su una lozione potrebbe gocciolare con un siero più fluido. Un contagocce esteticamente elegante potrebbe risultare lento nell’uso. Verificare l’intero assemblaggio con la formulazione effettiva prima della produzione in serie.
-
Verificare la finitura del collo confrontandola con un disegno di riferimento.
-
Eseguire i test di coppia alla velocità della linea di riempimento.
-
Testare la chiusura dopo una spedizione e un immagazzinaggio simulati.
-
Chiedere a utenti reali di aprire, dosare e richiudere la bottiglia.
I dettagli contano. Un inserto che si gonfia a contatto con oli essenziali perderà liquido. Una guarnizione della pompa che indurisce nel tempo cesserà di funzionare. Questi problemi raramente emergono in un’area campioni. Si manifestano invece nel magazzino o nel bagno del cliente.
Decorazione e impatto sugli scaffali
La decorazione vende la prima bottiglia e impedisce il reso della seconda. Rivestimenti a spruzzo, stampa a caldo, serigrafia ed etichette interagiscono tutte con la resina. Un rivestimento che appare perfetto su PET vergine potrebbe non aderire al PET riciclato. L’adesivo di un’etichetta potrebbe lasciare residui o staccarsi in condizioni di umidità. Una fascetta termoretraibile può nascondere una forma di bottiglia particolarmente bella.
Eseguire la prova di decorazione dopo il riempimento, non prima. Alcuni solventi presenti nella formula possono migrare attraverso la parete del contenitore e danneggiare la stampa. Una semplice prova con nastro adesivo e una prova in camera umida consentono di individuare tempestivamente eventuali problemi. Valutare inoltre l’aspetto del flacone sugli scaffali, accanto ai prodotti dei concorrenti. Un flacone trasparente con un’etichetta pulita comunica spesso un’immagine premium, mentre un flacone fortemente decorato può apparire caotico.
Verifiche e valutazione dei fornitori prima della produzione su larga scala
Un flacone in plastica è tanto valido quanto il suo piano di prove. Richiedere prove di caduta, prove di carico superiore, prove di coppia e prove di trasporto. ASTM D4169 e ISTA 3A sono riferimenti comuni per le prove di spedizione. Un fornitore che si oppone alle prove o offre soltanto un controllo base del cartone rappresenta un rischio. Esaminare inoltre i registri di manutenzione degli stampi, la tracciabilità della resina e le relazioni sulle dimensioni.
Un pratico foglio di valutazione consente di distinguere i fornitori seri da quelli che si limitano a prendere ordini. Valutare la documentazione relativa ai materiali, il controllo dei processi, le capacità di decorazione e la comunicazione. Un fornitore che ottiene un buon punteggio sul prezzo ma un punteggio scadente sul controllo dei processi comporta spesso costi maggiori durante l’intero lancio. Un fornitore che ottiene buoni punteggi su tutti i fronti può avere un costo leggermente più elevato inizialmente, ma rende il lancio prevedibile.
Per i marchi che confrontano diverse opzioni, Qiyue ha impiegato oltre un decennio per sviluppare imballaggi per cosmetici, con progettazione interna degli stampi, stampaggio ad iniezione e soffiaggio, decorazione e coordinamento della catena di approvvigionamento. Questa gamma di competenze permette di individuare tempestivamente eventuali problemi sulle bottiglie prima che queste raggiungano la linea di riempimento. Il fornitore ideale di bottiglie in plastica non è quello con il preventivo più basso, bensì quello che rende il lancio noioso nel modo migliore.